
不少企业在钢结构工件抛丸作业时,常会遇到抛丸清理后达不到预定除锈等级的情况,表面残留锈迹与氧化皮,难以满足防腐涂装验收标准,遇到这类工艺难题,可以咨询陕西抛丸机厂家,学习设备参数调整的实操方法,改善工件清理效果。抛丸除锈效果和多项设备参数相关,很多现场操作人员只关注钢丸供给,忽略输送速度、抛射角度、叶轮转速等细节,参数设置不匹配工件工况,就容易出现清理不均、除锈不达标的问题。
遇到除锈等级不达标的情况,可按顺序调试设备参数。首先查看工件输送速率,辊道或吊钩移动速度过快,工件在抛射区停留时间不足,锈层无法充分剥离,可小幅降低输送速度,再取样检验清理状态。其次调整抛丸器定向套角度,校准弹丸的入射方向,让钢丸覆盖工件各个区域,减少清理死角。同时合理调节抛丸流量,结合锈层厚薄控制闸板开度,重锈工件可适度增加丸料供给。
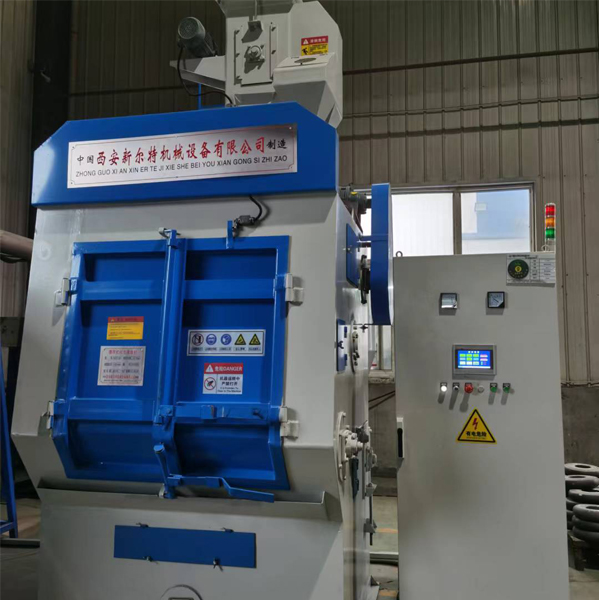
还要留意钢丸规格与设备部件状态。锈层厚重的工件,可选用粒径偏大的钢丸;薄板构件则选择小规格弹丸,降低工件变形概率。定期检查抛丸器叶片、护板磨损情况,配件磨损会减弱抛射冲击力,即便参数设置无误,除锈效果也会下降。调试时建议采用试样试抛的方式,逐步微调参数,记录对应的除锈等级,找到适配当前工件的工艺区间。
抛丸除锈参数调试需要结合工件材质、锈层状况综合调整,不能直接套用固定参数。如果在抛丸工艺调试、设备运维方面遇到困惑,可联系陕西抛丸机厂家,获取针对性的参数调整指导,稳定抛丸除锈质量,让工件表面满足约定除锈等级,保障后续涂装施工顺利推进。